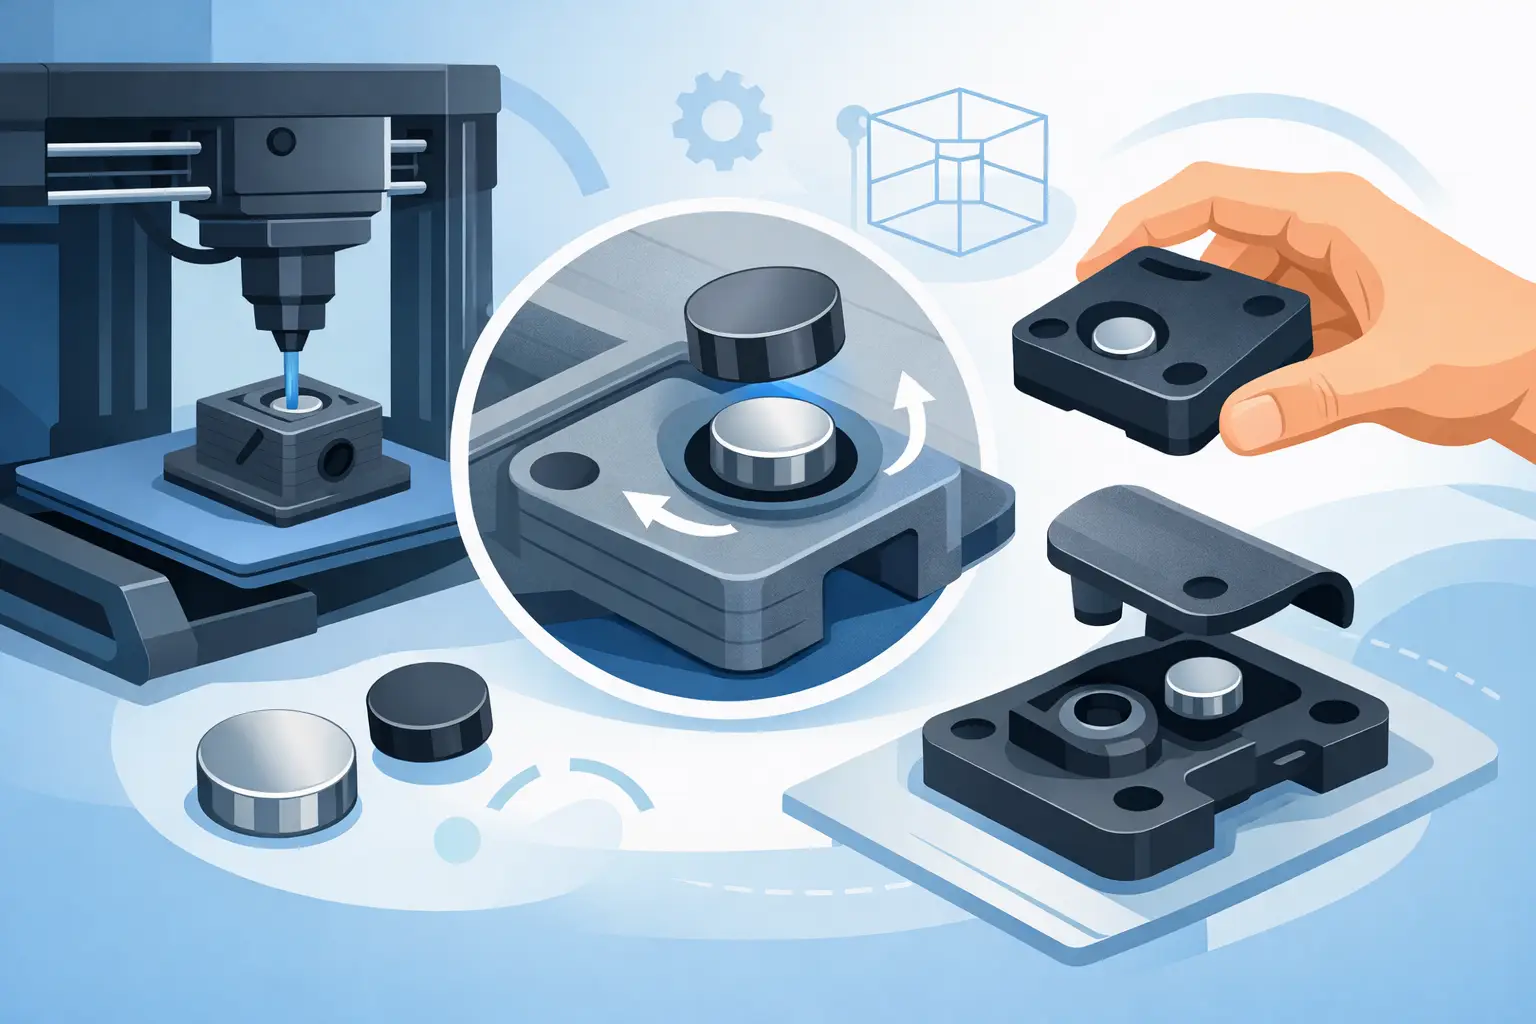
Magnes, który po wydruku jest obrócony o 180 stopni, osadzony za płytko albo osłabiony przez temperaturę, potrafi unieruchomić cały projekt. Montaż magnesów w druku 3D nie jest więc detalem wykończeniowym. To decyzja konstrukcyjna, która wpływa na działanie zatrzasków, pokryw, uchwytów narzędziowych, przekładni magnetycznych i czujników położenia.
Dla zespołów projektujących funkcjonalny hardware najcenniejszy jest proces, w którym magnes staje się częścią komponentu już podczas budowy. Zamiast drukować obudowę, wyjmować ją z drukarki, ręcznie wkładać element i sklejać całość, można zaplanować kontrolowane zatrzymanie procesu oraz automatyczne zamknięcie wkładki kolejnymi warstwami. Tak powstaje zespół, nie tylko plastikowy detal.
Kiedy montaż magnesów w druku 3D ma sens
Magnesy są szczególnie użyteczne tam, gdzie produkt ma być wielokrotnie otwierany, pozycjonowany lub łączony bez śrub. Dobrze zaprojektowane połączenie magnetyczne skraca montaż i poprawia doświadczenie użytkownika, ale nie zastępuje mechanicznego ustalenia w każdym zastosowaniu.
Pokrywa urządzenia może być utrzymywana przez magnesy, lecz jej położenie powinny definiować kołki, rant lub wpust. Magnes dostarcza siłę docisku, a geometria przejmuje siły boczne i zapobiega przesuwaniu. To rozróżnienie jest kluczowe w robotyce, oprzyrządowaniu produkcyjnym i urządzeniach przenośnych, gdzie samo przyciąganie nie gwarantuje powtarzalnego ustawienia.
Wkładki magnetyczne sprawdzają się także w modułowych chwytakach, wymiennych końcówkach, uchwytach kabli oraz obudowach z czujnikami Halla. W każdym z tych przypadków projektant musi określić, czy magnes ma przenosić obciążenie, pozycjonować część, uruchamiać czujnik, czy wykonywać kilka zadań jednocześnie. Od tej odpowiedzi zależą jego rozmiar, gatunek i sposób osadzenia.
Trzy metody osadzania magnesów
Najprostsza metoda polega na wciśnięciu magnesu do gotowego gniazda po wydruku. Jest szybka i dobrze działa w prototypach, zwłaszcza gdy konstrukcja pozwala na dostęp do otworu. Wymaga jednak precyzyjnej tolerancji, a nadmierne wciskanie może rozwarstwić detal lub pęknąć cienką ściankę.
Drugą opcją jest klejenie. Daje większą swobodę wymiarową i pozwala stosować gniazda z niewielkim luzem, lecz dodaje operację manualną, czas utwardzania i ryzyko zabrudzenia powierzchni. Klej nie powinien być jedyną odpowiedzią na słabą geometrię. Jeżeli magnes może wysunąć się pod obciążeniem, warto zaprojektować podcięcie, kołnierz albo mechaniczną blokadę.
Najbardziej zintegrowane rozwiązanie to umieszczenie magnesu w zaplanowanej pauzie druku i zamknięcie go kolejnymi warstwami. Pozwala ono osadzić wkładkę wewnątrz części, bez widocznego otworu i bez późniejszego montażu. Ta metoda wymaga jednak kontroli procesu: pozycji głowicy, temperatury, czystości gniazda oraz zabezpieczenia magnesu przed przesunięciem.
Właśnie tu systemy integrujące komponenty w trakcie budowy zmieniają logikę produkcji. Platforma AssemblePrint traktuje wkładkę nie jako ręczny etap po wydruku, lecz jako element automatyzowanego przepływu budowy funkcjonalnej maszyny.
Zacznij od polaryzacji, nie od modelu CAD
Najdroższy błąd jest banalny: dwa magnesy osadzone tymi samymi biegunami naprzeciw siebie. Po zamknięciu obudowy odpychają się, a naprawa oznacza zwykle zniszczenie części. Dlatego polaryzację należy określić przed zaprojektowaniem gniazd i oznaczyć ją zarówno w dokumentacji, jak i w procedurze wkładania.
W praktyce warto przygotować prosty wzorzec montażowy z wyraźnie oznaczonym biegunem referencyjnym. Każdy magnes przed osadzeniem powinien zostać sprawdzony względem wzorca, nie względem pamięci operatora. Przy produkcji małoseryjnej działa także pojemnik podający, który wymusza jedną orientację wkładki.
Jeśli część współpracuje z czujnikiem Halla lub kontaktronem, liczy się nie tylko kierunek bieguna, ale również odległość od sensora. Pole magnetyczne spada szybko wraz z dystansem. Różnica jednego milimetra w grubości ścianki może zdecydować, czy czujnik przełączy się powtarzalnie, czy tylko w wybranych egzemplarzach.
Projektuj gniazdo pod rzeczywisty magnes
Nominalna średnica magnesu nie jest wystarczającą daną. Magnesy spiekane mają własne tolerancje, mogą mieć powłokę niklową o różnej grubości, a wydruk FDM zmienia wymiar otworu zależnie od materiału, chłodzenia i ustawień maszyny. Gniazdo trzeba zweryfikować na krótkim kuponie testowym, wydrukowanym z tych samych parametrów co część docelowa.
Dla montażu wciskowego celem jest kontrolowany interferencyjny kontakt, a nie maksymalna siła potrzebna do włożenia elementu. W praktyce konstruktor często rozpoczyna od niewielkiego ujemnego luzu i koryguje go po pomiarze. W przypadku osadzania podczas pauzy bezpieczniejszy bywa mały dodatni luz oraz geometryczne zamknięcie wkładki od góry.
Głębokość kieszeni powinna uwzględniać nie tylko wysokość magnesu. Jeżeli powierzchnia ma pozostać gładka, potrzebna jest warstwa materiału nad wkładką. Jeżeli magnes ma działać przez ściankę, warstwa ta musi pozostać możliwie cienka, ale nadal odporna na uderzenia i odkształcenie. Nie ma jednej wartości uniwersalnej – kompromis zależy od siły magnesu, materiału oraz obciążenia produktu.
Temperatura może osłabić magnes na stałe
Standardowe magnesy neodymowe często mają dopuszczalną temperaturę pracy około 80°C, choć dokładna wartość zależy od gatunku. Dysza FDM pracuje znacznie powyżej tego poziomu. Sam krótki kontakt z gorącym tworzywem nie zawsze zniszczy magnes, ale ryzyko rośnie, gdy element jest otoczony świeżo ekstruzowanym materiałem, a proces zatrzymuje go w nagrzanej komorze.
Nie należy zakładać, że magnes wytrzyma temperaturę dlatego, że po wydruku nadal przyciąga metal. Częściowa utrata namagnesowania może być niewidoczna, a mimo to obniżyć siłę zamknięcia poniżej wymagań produktu. W zastosowaniach wymagających odporności cieplnej należy dobrać odpowiedni gatunek magnesu, wykonać próbę procesu i zmierzyć siłę odrywania gotowego połączenia.
Materiał drukarski także ma znaczenie. PLA pozwala ograniczyć temperaturę ekstruzji, ale nie jest automatycznie właściwym wyborem dla urządzenia pracującego w cieple. PETG, ABS, ASA, nylon i materiały techniczne mają inne profile termiczne oraz skurcz, co wpływa równocześnie na magnes i tolerancję kieszeni. Gdy wymagania temperaturowe części są wysokie, czasem rozsądniej jest osadzić magnes po druku albo oddzielić go od gorącej strefy dodatkową geometrią.
Zabezpiecz wkładkę przed ruchem podczas wznowienia druku
Magnes przyciąga stalowe elementy drukarki, w tym śruby, narzędzia i czasem fragmenty układu głowicy. Jeśli wkładka nie jest unieruchomiona, może podnieść się z kieszeni i zostać uderzona przez dyszę. Efektem jest przesunięcie warstw, uszkodzenie powierzchni lub awaria całego zadania.
Projekt powinien zapewniać, że górna powierzchnia magnesu znajduje się poniżej aktualnej płaszczyzny drukowania. Pomaga też niewielki rant, kieszeń o dopasowanym kształcie lub tymczasowe mocowanie zgodne z temperaturą procesu. Należy przy tym unikać metalowych narzędzi wkładanych blisko części – silne magnesy łatwo wyrywają je z dłoni i mogą uszkodzić świeży wydruk.
Walidacja powinna odtwarzać realne użycie
Ocenianie połączenia wyłącznie przez ręczne otwarcie pokrywy nie wystarcza. Prototyp może działać na stole, a zawieść po setnym cyklu, w drganiach albo po nagrzaniu we wnętrzu urządzenia. Test należy budować wokół konkretnej funkcji: siły odrywania, odporności na przesunięcie, pozycjonowania modułu lub powtarzalności przełączania czujnika.
Przed zwolnieniem projektu do serii warto sprawdzić cztery warunki:
- zgodność polaryzacji we wszystkich wariantach części,
- wymiar kieszeni po wydruku, a nie tylko w modelu CAD,
- pozycję wkładki po wznowieniu ekstruzji,
- siłę i trwałość połączenia po cyklach oraz ekspozycji termicznej.
Te pomiary nie muszą wymagać skomplikowanego laboratorium. Prosty przyrząd do odrywania, powtarzalny dystans testowy dla czujnika i dokumentacja parametrów wydruku często wykrywają problemy wcześniej niż pełny montaż produktu.
Magnes w wydruku 3D jest małym komponentem o dużych konsekwencjach. Gdy polaryzacja, geometria, temperatura i proces wkładania są zaprojektowane jako jeden system, drukarka przestaje produkować części czekające na montaż. Zaczyna budować funkcjonalne zespoły gotowe do następnego etapu pracy.


