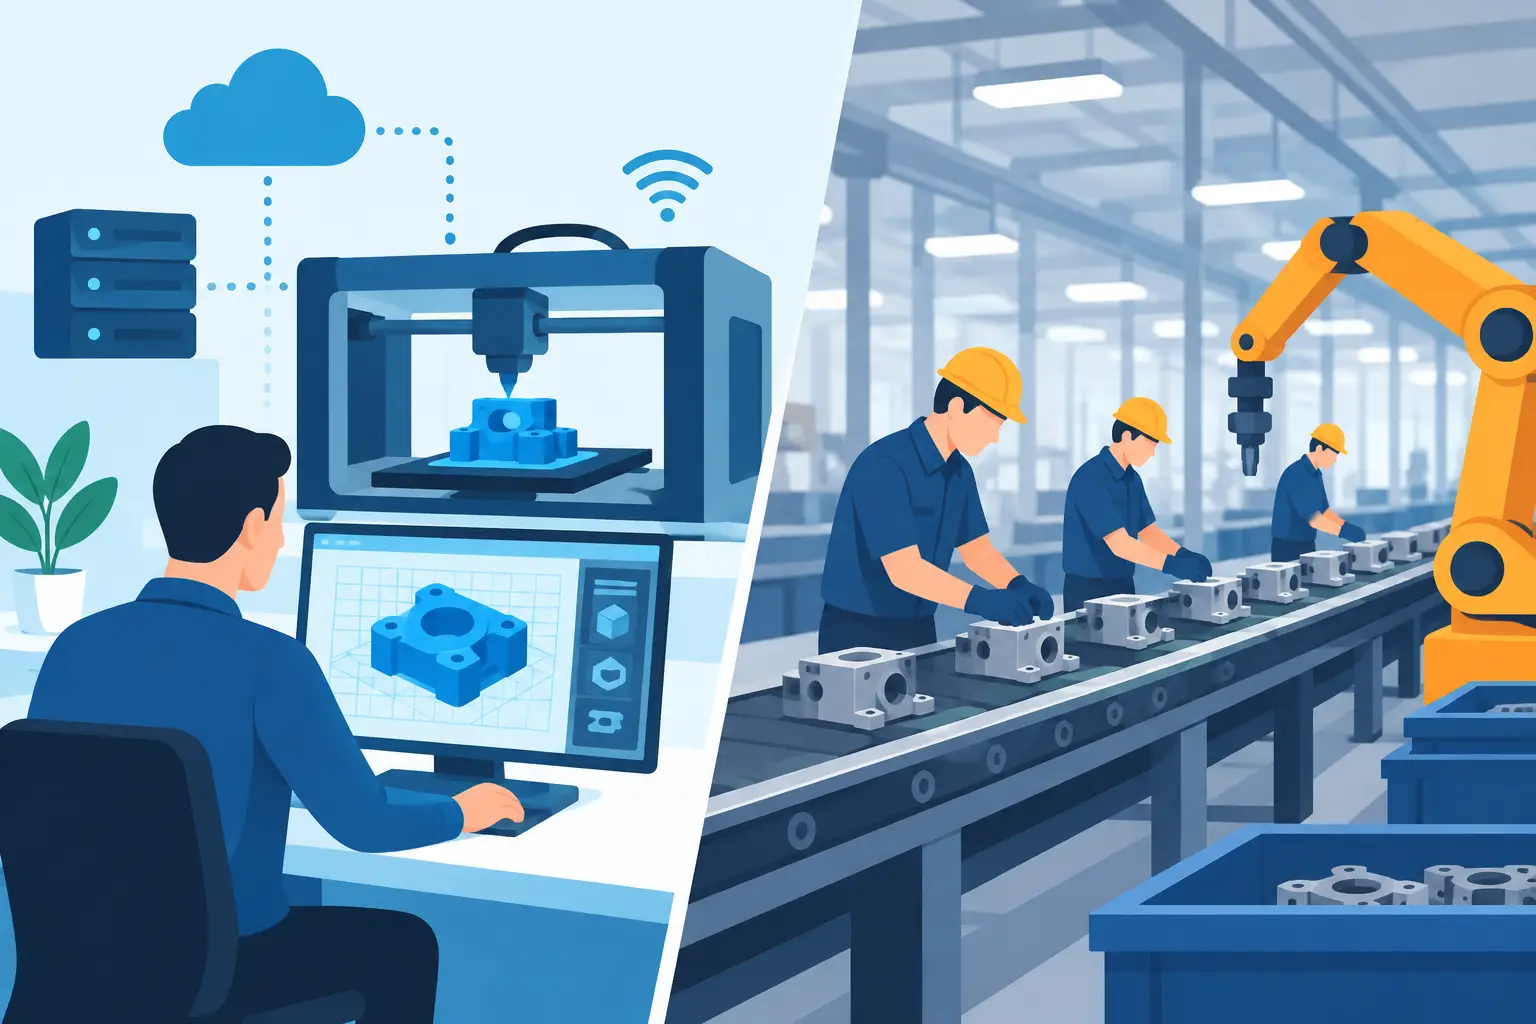
Projekt robota, instrumentu laboratoryjnego lub kompaktowego urządzenia mechatronicznego rzadko przegrywa na etapie samej geometrii. Zwykle zatrzymuje go montaż: wkładanie łożysk, osi, magnesów, śrub i podzespołów między kolejnymi iteracjami prototypu. Produkcja cyfrowa vs linia montażowa to więc nie akademicki spór o dwie metody wytwarzania. To decyzja o tym, gdzie powstaje wartość – w powtarzalnym procesie montażowym czy w danych sterujących maszyną.
Produkcja cyfrowa vs linia montażowa – różnica leży w logice procesu
Klasyczna linia montażowa jest zoptymalizowana pod stabilność. Produkt zostaje najpierw zaprojektowany, potem rozbity na części, a następnie przechodzi przez kolejne stanowiska: formowanie, obróbkę, przygotowanie komponentów, montaż, testy i pakowanie. Każdy etap może być bardzo wydajny, jeśli wolumen jest wysoki, a konstrukcja nie zmienia się przez długi czas.
Produkcja cyfrowa działa odwrotnie. Jej punktem wyjścia jest model, parametry procesu oraz automatyzacja sterowana oprogramowaniem. Zmiana wymiaru, konfiguracji czy wariantu produktu nie musi oznaczać przebudowy całego fizycznego przepływu. Może oznaczać zmianę pliku, receptury materiałowej lub sekwencji operacji.
To rozróżnienie jest szczególnie istotne w sprzęcie rozwijanym szybko: robotyce, automatyce laboratoryjnej, urządzeniach medycznych, aparaturze badawczej i produktach budowanych przez startupy hardware’owe. W tych środowiskach konstrukcja jest często zmienna, a popyt nie uzasadnia inwestycji w dedykowane oprzyrządowanie i długą linię montażową.
Nie oznacza to, że jedna metoda całkowicie zastępuje drugą. Linia wygrywa wtedy, gdy produkt jest dojrzały, liczba wariantów ograniczona, a roczny wolumen zapewnia zwrot z automatyzacji stanowiskowej. Produkcja cyfrowa wygrywa tam, gdzie kosztem krytycznym jest czas od zmiany projektu do działającej maszyny.
Największa bariera: drukowanie części to jeszcze nie produkcja urządzeń
Konwencjonalny druk 3D skrócił drogę do fizycznego komponentu. Nie skrócił jednak automatycznie drogi do produktu funkcjonalnego. Po zakończeniu wydruku zespół nadal musi zdjąć część z platformy, oczyścić ją, zamontować elementy mechaniczne, dopasować osie lub łożyska, dokręcić fastenery i sprawdzić ruchome połączenia.
Właśnie ten etap tworzy lukę między obietnicą cyfrowej produkcji a jej rzeczywistą wydajnością. Jeśli każdy egzemplarz wymaga wielu minut lub godzin pracy technika, drukarka pozostaje urządzeniem do wytwarzania części, a nie zautomatyzowanym systemem budowy maszyn.
W produkcji funkcjonalnego sprzętu nie wystarczy pytanie: „Ile części możemy wydrukować?”. Właściwe pytanie brzmi: „Ile gotowych mechanizmów możemy wytworzyć bez ręcznego przenoszenia i składania komponentów?”. Ta zmiana perspektywy ma konsekwencje dla konstrukcji produktu, planowania pracy i kalkulacji kosztu jednostkowego.
Integracja komponentów zmienia punkt ciężkości automatyzacji
Najbardziej ambitna forma produkcji cyfrowej nie kończy procesu po ułożeniu ostatniej warstwy materiału. Włącza do procesu elementy gotowe: wałki, łożyska, sprężyny, magnesy, nakrętki, przewody lub inne komponenty mechaniczne. Druk jest zatrzymywany lub prowadzony zgodnie z zaplanowaną sekwencją, komponent zostaje umieszczony, a kolejne warstwy tworzą jego obudowę, mocowanie albo mechanizm współpracujący.
Efekt nie polega wyłącznie na redukcji liczby czynności. Zmienia się architektura produktu. Części, które wcześniej trzeba było projektować pod dostęp narzędzia, dokręcanie śrub i ręczne pozycjonowanie, mogą zostać zaprojektowane jako element jednej zintegrowanej operacji produkcyjnej.
Platformy takie jak AssemblePrint przesuwają 3D printing poza produkcję izolowanych detali. Dodanie komponentu mechanicznego podczas budowy pozwala wykorzystać drukarkę jako system, który konstruuje funkcjonalne zespoły. To istotna różnica: nie chodzi o szybszy wydruk obudowy, lecz o automatyczne powstawanie mechanizmu z osadzoną funkcją.
Taka integracja nie eliminuje wszystkich operacji końcowych. Elektronika, kalibracja, testy jakościowe i wymagania regulacyjne mogą nadal wymagać odrębnych kroków. Jednak usunięcie nawet kilku ręcznych interwencji z każdego egzemplarza potrafi wyraźnie skrócić cykl oraz ograniczyć zmienność jakości.
Koszt linii montażowej nie zaczyna się od roboczogodziny
Porównując oba podejścia, łatwo skoncentrować się na koszcie pracy. Jest on ważny, lecz nie jedyny. Linia montażowa wymaga również oprzyrządowania, instrukcji, szkolenia operatorów, kontroli przepływu komponentów, zapasów magazynowych oraz zarządzania zmianą inżynieryjną. Każda rewizja konstrukcji może wymusić aktualizację kilku stanowisk jednocześnie.
W produkcji cyfrowej część tych kosztów zostaje przeniesiona do fazy projektowania i walidacji procesu. To uczciwy kompromis. Zespół musi dobrze zaplanować tolerancje, orientację komponentów, moment ich umieszczenia i sposób kontroli powodzenia operacji. Nie da się zastąpić inżynierii hasłem o automatyzacji.
Różnica polega na tym, że dobrze zaprojektowany proces cyfrowy można powielać bez budowania kompletnego fizycznego przepływu od nowa. Dla małych serii i częstych zmian projektowych koszt przygotowania kolejnego wariantu może być radykalnie niższy niż koszt modyfikacji linii.
Warto liczyć nie tylko cenę materiału i czas pracy maszyny, ale także koszt zmiany. Jeśli nowa wersja produktu wymaga przeprojektowania uchwytów, instrukcji montażu, kontroli jakości i zapasu części, pozornie tani montaż może stać się najdroższym fragmentem cyklu rozwojowego.
Elastyczność nie oznacza dowolności
Produkcja cyfrowa daje przewagę w wariantowości, lecz stawia wysokie wymagania projektowe. Elementy integrowane w trakcie druku muszą być odporne na warunki termiczne procesu, mieć właściwe tolerancje i być dostarczane w formie, którą automatyka potrafi niezawodnie obsłużyć. Konstruktorzy muszą też przewidzieć zachowanie materiału wokół osadzanego komponentu.
To oznacza, że nie każdy mechanizm warto integrować. Jeśli podzespół jest bardzo złożony, wymaga precyzyjnej regulacji lub częstego serwisowania, klasyczny montaż może pozostać rozsądniejszy. Integracja ma największy sens dla komponentów, których pozycja jest powtarzalna, funkcja dobrze określona, a ręczne osadzanie stanowi wąskie gardło.
Dojrzałe zespoły nie pytają, czy cyfrowa produkcja jest „lepsza” od linii. Pytają, które operacje należy skonsolidować, które zachować jako modułowe, a które automatyzować dopiero po potwierdzeniu zapotrzebowania. To pozwala uniknąć zarówno ręcznego montażu bez końca, jak i przedwczesnej inwestycji w sztywną automatykę.
Kiedy wybrać każdy model
Linia montażowa jest właściwym narzędziem, gdy konstrukcja jest ustabilizowana, wolumen przewidywalny, a wymagania dotyczące taktowania i certyfikowanej kontroli procesu są wysokie. Jest doskonała w powtarzalnej produkcji, zwłaszcza gdy komponenty pochodzą z dobrze zorganizowanego łańcucha dostaw.
Produkcja cyfrowa ma przewagę, gdy firma buduje wiele konfiguracji, rozwija produkt równolegle z jego sprzedażą lub potrzebuje krótkich serii funkcjonalnego sprzętu. Jest też strategiczna dla laboratoriów i działów R&D, które nie mogą czekać tygodniami na oprzyrządowanie tylko po to, by sprawdzić nową architekturę mechanizmu.
Najciekawszy scenariusz leży między tymi skrajnościami. Cyfrowe systemy mogą obsługiwać rozwój produktu, produkcję pilotażową i warianty specjalistyczne, podczas gdy klasyczna linia przejmuje najbardziej stabilne konfiguracje o dużym wolumenie. W takim modelu technologia nie konkuruje z fabryką. Chroni jej elastyczność tam, gdzie zmiana jest częścią biznesu.
Dla zespołów budujących fizyczne produkty stawką nie jest samo przyspieszenie druku. Stawką jest skrócenie drogi od danych projektowych do maszyny, która naprawdę wykonuje zadanie. Gdy komponenty mechaniczne mogą stać się częścią procesu budowy, projektowanie przestaje kończyć się na części – zaczyna prowadzić bezpośrednio do działania.


