Projekt może mieć perfekcyjnie dobrane łożyska, śruby i przekładnie, a mimo to nie zadziałać po wyjęciu z drukarki. Najczęściej problemem nie jest sam mechanizm, lecz źle dobrane przerwy montażowe wydruku. Dziesiąte części milimetra decydują o tym, czy oś obraca się swobodnie, wkładka trafia na miejsce, a ruchomy przegub nie zostaje zespawany tworzywem.
Dla zespołów budujących funkcjonalny hardware przerwa montażowa nie jest kosmetycznym detalem CAD. To parametr procesu produkcyjnego. Musi uwzględniać geometrię, materiał, technologię druku, stan maszyny oraz sposób integracji komponentu. Dopiero wtedy wydruk przestaje być pojedynczą częścią i staje się przewidywalnym etapem budowy urządzenia.
Czym są przerwy montażowe w wydruku 3D?
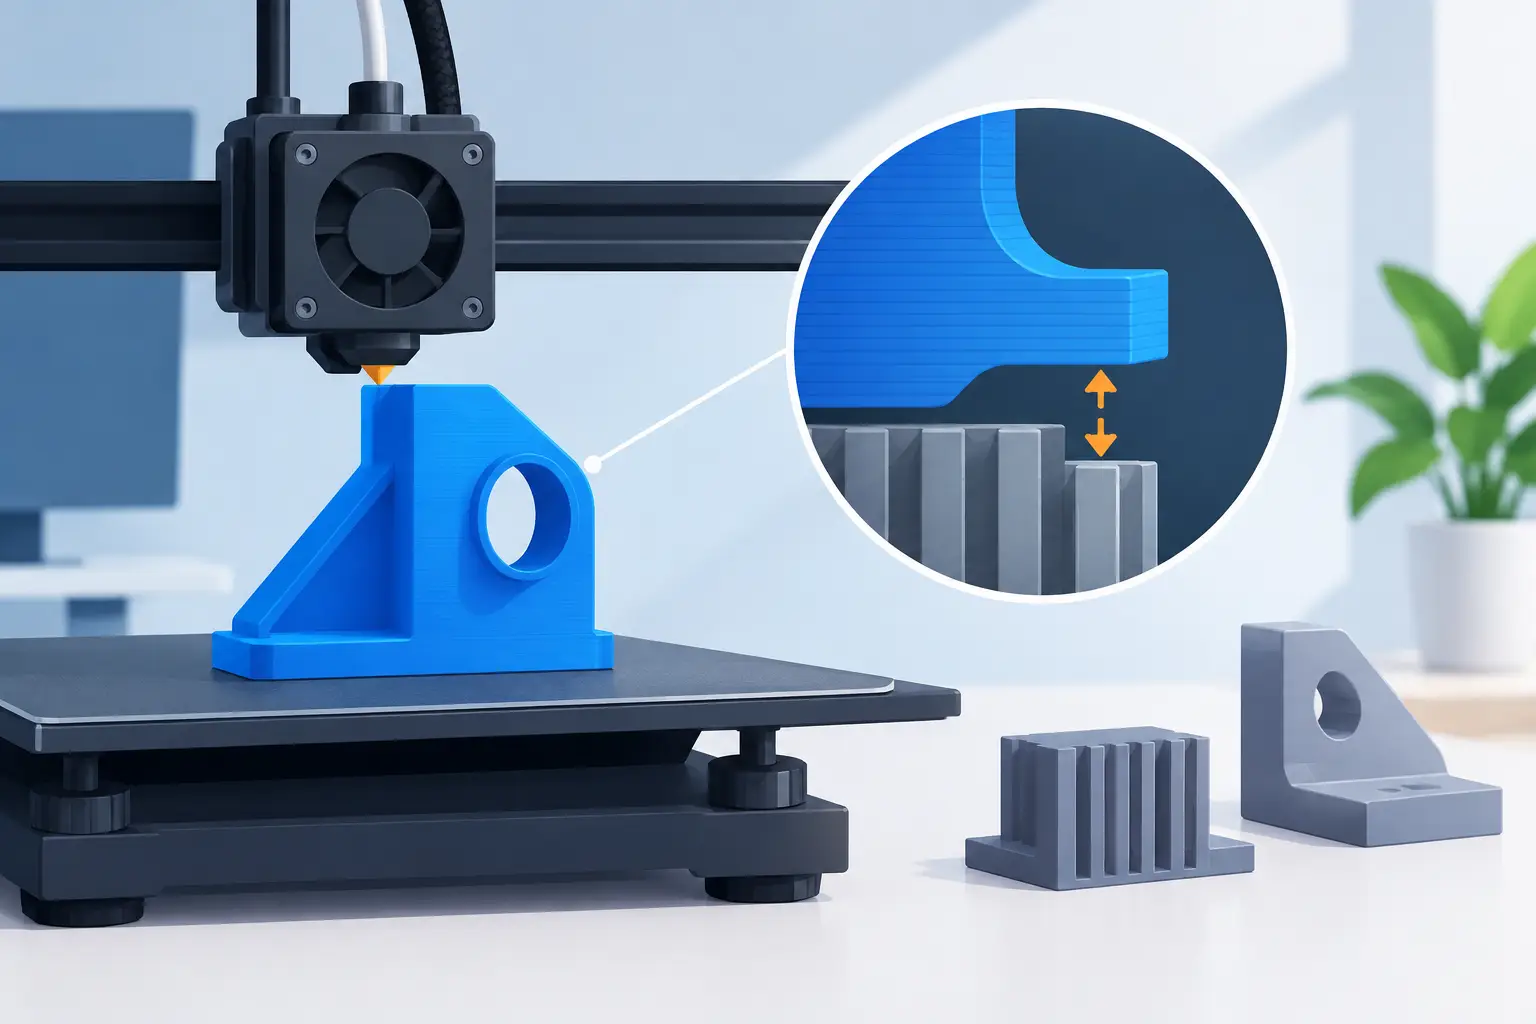
Przerwa montażowa to celowo zaprojektowany luz między dwoma powierzchniami, które mają się po wydruku stykać, przesuwać, obracać lub przyjąć dodatkowy komponent. Może występować między wałkiem a otworem, zawiasem a jego gniazdem, kołem zębatym a obudową lub wkładką metalową a kanałem w drukowanej części.
W praktyce warto rozróżnić dwa zjawiska. Pierwsze to luz konstrukcyjny zapisany w modelu – różnica między nominalnymi wymiarami współpracujących elementów. Drugie to rzeczywista przerwa po wydruku, na którą wpływają rozszerzanie ścieżki, skurcz, nadmiar materiału przy zmianie kierunku i błędy wymiarowe osi drukarki. Konstrukcja działa tylko wtedy, gdy ta druga wartość pozostaje dodatnia i zgodna z funkcją mechanizmu.
Nie należy też mylić przerwy montażowej z tolerancją części. Tolerancja określa dopuszczalną zmienność wymiaru, a przerwa opisuje relację między częściami. Jeśli otwór i wałek mają tolerancje, projektant musi zapewnić luz również dla ich najbardziej niekorzystnej kombinacji.
Jak dobrać przerwy montażowe wydruku do funkcji
Punktem wyjścia nie powinna być uniwersalna wartość, lecz pytanie: co element ma zrobić po zakończeniu druku? Mechanizm nieruchomy, połączenie wciskowe, prowadnica liniowa i zawias drukowany w jednym przebiegu wymagają zupełnie innych założeń.
Dla części, które mają dać się rozdzielić ręcznie, ale nie muszą poruszać się podczas pracy, zwykle wystarcza niewielki luz. Dla ruchomych mechanizmów potrzebny jest większy odstęp, ponieważ trzeba uwzględnić chropowatość ścian, mosty, zwisy i lokalne zgrubienia na początku oraz końcu ścieżki. Element, który rusza się na stole po wydruku, może nadal blokować się pod obciążeniem lub po kilku cyklach pracy.
W technologii FFF bezpieczny punkt startowy dla ruchomych połączeń drukowanych w miejscu to zwykle 0,25-0,40 mm luzu na stronę, czyli 0,50-0,80 mm różnicy średnic lub szerokości między elementami. Dobrze skalibrowana maszyna z dyszą 0,4 mm może osiągnąć mniej, lecz nie należy traktować tego jako obietnicy procesu. Przy elementach o dużej powierzchni styku, takich jak szuflady, prowadnice lub pierścienie, rozsądniej zwiększyć luz niż liczyć na idealną geometrię każdej warstwy.
Połączenia wciskowe wymagają innego podejścia. Tu celem jest kontrolowany docisk, nie swobodny ruch. Materiał ma znaczenie: PLA jest sztywne i mniej wybacza nadmierną interferencję, PETG jest bardziej podatne, a nylon może zmieniać wymiary wraz z wilgotnością. Zamiast projektować agresywny wcisk na całym obwodzie, lepiej stosować żebra, zatrzaski lub krótkie strefy kontaktu. Zmniejsza to siłę montażu i ryzyko pęknięcia obudowy.
Zacznij od geometrii krytycznej
Wartość luzu należy odnosić do cechy, która rzeczywiście decyduje o działaniu. W zawiasie będzie to szczelina pomiędzy trzpieniem a otworem. W przekładni – luz międzyzębny, osiowość wałów i odstęp od obudowy. W module z osadzanym łożyskiem istotne są średnica gniazda, jego okrągłość oraz możliwość wprowadzenia komponentu bez zaczepienia o krawędź.
Najczęstszy błąd to stosowanie tej samej przerwy w całym modelu. Otwór pionowy, szczelina pozioma i kanał pod mostem nie drukują się tak samo. Otwory są często zaniżone, powierzchnie od spodu mniej dokładne, a długie mosty mogą zwisać do wnętrza szczeliny. Wymiar nominalny w CAD nie jest jeszcze wymiarem funkcjonalnym.
Parametry procesu, które zmieniają wymagany luz
Projektowanie przerw bez danych z konkretnej drukarki prowadzi do prób i błędów. W produkcji funkcjonalnych zespołów należy traktować drukarkę, profil materiału i strategię budowy jako jeden system.
Największy wpływ mają:
- średnica dyszy i szerokość rzeczywistej ścieżki,
- wysokość warstwy oraz liczba ścian,
- kalibracja przepływu, kompensacja ciśnienia i retrakcja,
- skurcz materiału oraz temperatura komory lub otoczenia,
- orientacja części względem osi Z,
- jakość mostów, zwisów i powierzchni podpartych podporami.
Większa dysza przyspiesza produkcję, ale ogranicza zdolność do tworzenia drobnych, czystych szczelin. Grubsza warstwa potrafi poprawić tempo budowy dużej obudowy, lecz pogarsza zachowanie małego zawiasu lub zapadki. To nie argument przeciwko szybszemu drukowi. To argument za różnicowaniem geometrii: korpus może być zoptymalizowany pod wydajność, a strefa mechaniczna pod kontrolę wymiaru.
Materiał także zmienia reguły gry. PLA zapewnia dobrą stabilność wymiarową, ale jego kruchość ogranicza zastosowanie w elastycznych zatrzaskach. PETG ma tendencję do tworzenia nitek i miększych krawędzi, co może wymagać większego luzu w szczelinach. ABS, ASA i nylon wnoszą ryzyko skurczu oraz odkształceń, szczególnie przy większych częściach. Jeśli mechanizm ma działać w podwyższonej temperaturze, dopasowanie po zdjęciu ze stołu nie wystarcza – trzeba uwzględnić rozszerzalność cieplną podczas eksploatacji.
Projektuj pod integrację komponentów w trakcie druku
Gdy elementy mechaniczne są wkładane w trakcie budowy, przerwa montażowa obejmuje nie tylko końcowe dopasowanie. Musi umożliwiać automatyczne lub ręczne umieszczenie komponentu na konkretnej warstwie, a następnie bezpieczne wznowienie druku bez kolizji głowicy.
Przykładowo, magnes, nakrętka, łożysko czy wałek potrzebują gniazda z wejściem montażowym. Zbyt ciasne gniazdo zatrzyma proces albo przesunie komponent nad poziom warstwy. Zbyt luźne pozwoli mu obrócić się, unieść lub przesunąć podczas dalszego drukowania. W takich zastosowaniach warto projektować powierzchnie bazowe, kieszenie pozycjonujące oraz niewielkie strefy retencji, zamiast polegać wyłącznie na idealnym pasowaniu ścian.
Platformy takie jak AssemblePrint przenoszą ten problem na poziom automatyzacji procesu: komponent ma zostać pobrany, osadzony i zamknięty kolejnymi warstwami bez ręcznego składania po wydruku. To wymaga projektowania nie tylko części, ale całej sekwencji montażu. Należy przewidzieć tolerancję chwytaka, dopuszczalne położenie wkładki, wysokość elementu nad aktualną warstwą oraz drogę głowicy po wznowieniu pracy.
Uważaj na zamykanie komponentu tworzywem
Po włożeniu wkładki drukarka nie może przeciągnąć materiału przez jej krawędź ani uderzyć dyszą w wystający detal. Jeśli komponent ma być przykryty, pierwsze warstwy nad nim powinny opierać się na zaprojektowanych podporach geometrycznych, mostach o kontrolowanej rozpiętości albo specjalnej ramce utrzymującej. Nie zakładaj, że slicer sam rozwiąże problem, którego nie uwzględnia geometria modelu.
Dla elementów obrotowych kluczowe jest również odseparowanie stref, które mają pozostać ruchome, od stref przeznaczonych do trwałego zalania tworzywem. Kilka dodatkowych dziesiątych milimetra w niewłaściwym miejscu może zamienić funkcjonalny przegub w nierozbieralny blok.
Walidacja: jedna próbka mówi więcej niż tabela
Tabele tolerancji są dobrym punktem startowym, ale nie zastąpią próbki kalibracyjnej wykonanej na docelowej maszynie. Najlepsza próbka zawiera te same cechy, które będą krytyczne w produkcie: otwory w różnych orientacjach, szczeliny, zatrzaski, gniazda wkładek i ruchome połączenia. Drukowanie przypadkowego testu z internetu rzadko odpowiada rzeczywistym warunkom projektu.
Przygotuj serię wariantów, na przykład z luzem zmienianym co 0,05 mm, a następnie oceniaj nie tylko możliwość złożenia. Sprawdź siłę montażu, płynność ruchu, luz po kilkudziesięciu cyklach, odporność na obciążenie i powtarzalność między kolejnymi wydrukami. Gdy wynik różni się między maszynami lub partiami filamentu, parametr powinien zostać zapisany w regułach projektowych, a nie w pamięci jednego inżyniera.
Dobrą praktyką jest definiowanie trzech klas dopasowania: referencyjnego dla ustalania położenia, montażowego dla wkładek i elementów osadzanych oraz roboczego dla części ruchomych. Dzięki temu zespół nie używa słowa „luz” w sposób ogólny, lecz podejmuje decyzje zgodne z funkcją każdej strefy.
Najlepsza przerwa montażowa nie jest najmniejsza. Jest na tyle precyzyjna, by mechanizm działał, i na tyle odporna, by działał ponownie na kolejnej drukarce, z kolejną rolką materiału i po setnym cyklu ruchu. Właśnie od tej przewidywalności zaczyna się przejście od drukowania części do wytwarzania maszyn.