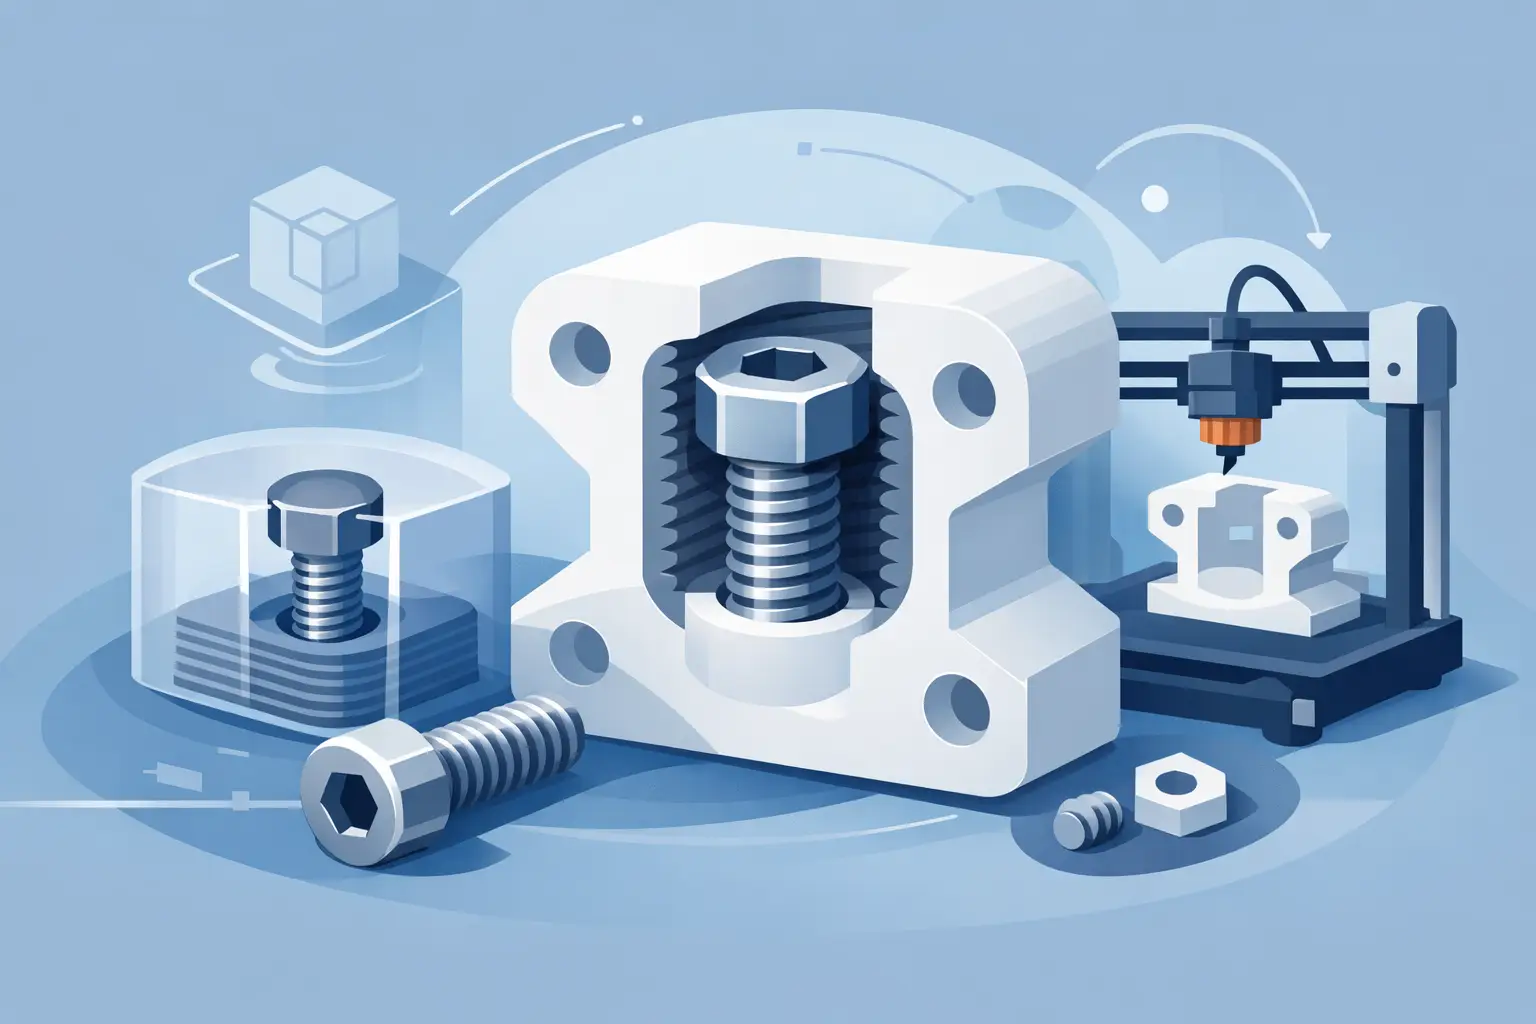
Śruba zamontowana po wydruku jest drobnym elementem, który często uruchamia długi łańcuch operacji: zdjęcie części ze stołu, oczyszczenie otworu, dobór osprzętu, ręczne wkręcanie, kontrolę momentu, a czasem poprawkę projektu. Integracja śrub w wydrukach 3D zmienia ten układ. Zamiast produkować element wymagający dalszego montażu, system może budować część z gotowym punktem mocowania, osadzonym elementem złącznym albo śrubą uwięzioną wewnątrz geometrii.
To nie jest kosmetyczne usprawnienie typowego procesu druku. To przesunięcie granicy między wytwarzaniem komponentu a budowaniem działającego zespołu mechanicznego. Dla zespołów rozwijających roboty, urządzenia laboratoryjne, uchwyty produkcyjne czy prototypy sprzętowe oznacza to mniej pracy ręcznej i krótszą drogę od modelu CAD do funkcjonalnego obiektu.
Dlaczego śruba jest problemem produkcyjnym
W klasycznym druku 3D śruba pojawia się dopiero po zakończeniu budowy. Operator musi przejąć część, zidentyfikować właściwy otwór, wprowadzić gwintownik, wkładkę gwintowaną lub nakrętkę, a następnie wykonać montaż. Przy pojedynczym prototypie ten etap wydaje się pomijalny. Przy serii kilkudziesięciu lub kilkuset urządzeń staje się źródłem kosztu, zmienności i przestojów.
Każde ręczne działanie otwiera możliwość błędu: niewłaściwej śruby, przekoszenia, uszkodzenia gwintu w polimerze, pominięcia elementu albo zastosowania nierównego momentu dokręcania. Problem rośnie, gdy punkt mocowania znajduje się głęboko wewnątrz obudowy, w wąskim kanale lub na powierzchni, która po wydruku nie jest łatwo dostępna.
Sama możliwość wydrukowania otworu nie rozwiązuje kwestii połączenia. Polimery drukowane warstwowo zwykle nie zapewniają trwałości wymaganej od często rozłączanego gwintu. Śruba wkręcona bezpośrednio w tworzywo może działać w lekkim uchwycie jednorazowym, ale w urządzeniu serwisowalnym, wibracyjnym lub przenoszącym obciążenia potrzebuje lepiej zaprojektowanego interfejsu.
Integracja śrub w wydrukach 3D jako operacja w trakcie budowy
Największa zmiana następuje wtedy, gdy drukarka nie kończy pracy na wykonaniu geometrii. Proces może zostać zaplanowany tak, aby w określonej warstwie system zatrzymał budowę, umieścił element złączny w przygotowanym gnieździe i wznowił nanoszenie materiału. Kolejne warstwy zamykają komponent w strukturze albo tworzą wokół niego dokładnie zdefiniowaną strefę roboczą.
W takim scenariuszu śruba, nakrętka, podkładka lub wkładka gwintowana przestają być wyposażeniem montowanym obok drukarki. Stają się częścią cyfrowego planu produkcyjnego. Model określa położenie elementu, sekwencja procesu określa moment jego podania, a system wykonuje operację w powtarzalny sposób.
To podejście ma znaczenie szczególnie tam, gdzie śruba ma pozostać uwięziona w części. Przykładem jest pokrywa urządzenia z captive screw, regulowany zacisk, mechanizm dociskowy czy moduł, który serwisant ma otworzyć bez ryzyka zgubienia osprzętu. Tradycyjny montaż wymaga wówczas dodatkowych przyrządów lub osobnej operacji. Integracja w trakcie druku pozwala zaprojektować element jako gotowy podzespół.
Platformy takie jak AssemblePrint przenoszą tę logikę do automatycznego przepływu pracy: standardowa drukarka może zostać wyposażona w zdolność wprowadzania komponentów podczas budowy. Efektem nie jest po prostu szybciej wydrukowany detal, lecz mniej etapów między plikiem produkcyjnym a działającą maszyną.
Trzy sposoby projektowania połączeń śrubowych
Nie każda aplikacja wymaga tego samego rozwiązania. Wybór zależy od obciążenia, dostępności połączenia, liczby cykli montażowych i materiału drukowanego.
Śruba uwięziona w geometrii
Śruba może zostać osadzona w komorze tak, aby mogła się obracać lub przesuwać osiowo, ale nie mogła wypaść z części. To rozwiązanie sprawdza się w pokrywach, zaciskach i panelach serwisowych. Projekt musi zapewnić miejsce na łeb śruby, prowadzenie trzpienia oraz dostęp dla narzędzia po zakończeniu budowy.
Kluczowa jest orientacja śruby. Jeżeli narzędzie ma dokręcać ją od góry, kanał dostępu musi pozostać otwarty i wolny od zwisów, które pogorszą geometrię gniazda. Warto też uwzględnić tolerancję dla ruchu elementu. Zbyt ciasna kieszeń może zakleszczyć śrubę po skurczu materiału, zbyt luźna obniży precyzję pozycjonowania.
Nakrętka lub wkładka w zamkniętym gnieździe
Gdy połączenie ma przenosić większe obciążenia albo być wielokrotnie rozłączane, rozsądniejszym wyborem jest metalowy gwint. Nakrętka sześciokątna osadzona w kieszeni przeciwdziała obracaniu się podczas dokręcania. Wkładka gwintowana pozwala z kolei zachować kompaktową geometrię i powtarzalny punkt mocowania.
Wydruk powinien przejmować siły przez odpowiednio szerokie powierzchnie oporowe, a nie wyłącznie przez cienką ściankę wokół metalu. Należy przewidzieć promienie w narożnikach, wystarczającą liczbę obrysów i kierunek warstw zgodny z dominującym obciążeniem. Metalowy element wzmacnia gwint, ale nie naprawi źle zaprojektowanej struktury polimerowej.
Element złączny jako część mechanizmu
Śruba może pełnić funkcję większą niż zwykłe mocowanie. Może być osią obrotu, regulatorem docisku, prowadnicą albo punktem przeniesienia siły w mechanizmie. W tych zastosowaniach integracja pozwala zamknąć śrubę pomiędzy drukowanymi powierzchniami i wykonać część z mechaniką gotową do działania zaraz po zdjęciu ze stołu.
Tu wymagania tolerancyjne są najwyższe. Konstruktor musi kontrolować luzy, tarcie, rozszerzalność cieplną oraz ryzyko wnikania materiału do stref ruchomych. Czasem lepszy będzie większy prześwit i możliwość późniejszej regulacji. Czasem konieczne jest zastosowanie elementu dystansowego lub metalowej tulei, aby ruch nie zużywał drukowanego tworzywa.
Co musi znaleźć się w modelu CAD
Automatyzacja nie eliminuje potrzeby inżynierskiej dyscypliny. Przenosi ją do projektu. Zespół projektowy powinien zdefiniować nie tylko nominalny wymiar śruby, lecz także sposób jej podania, orientację, punkt osadzenia i zachowanie po zakończeniu druku.
Kieszeń dla elementu złącznego potrzebuje strefy wejściowej, która kompensuje niedokładność pozycjonowania. Jednocześnie powierzchnie ustalające powinny stabilizować komponent przed wznowieniem ekstruzji. W praktyce tolerancje zależą od technologii druku, średnicy dyszy, materiału, ustawień chłodzenia oraz charakterystyki konkretnej maszyny. Nie istnieje jedna wartość luzu właściwa dla każdego procesu.
Projektuj również pod kontrolę jakości. Jeżeli śruba lub nakrętka po integracji nie będzie widoczna, warto przewidzieć cechę kontrolną: otwór inspekcyjny, powierzchnię referencyjną, test funkcjonalny albo możliwość weryfikacji momentu dokręcania. Automatyczne wprowadzanie komponentów ogranicza błędy operatora, lecz proces nadal musi wykrywać brak elementu, błędne położenie i zakłócenie geometrii.
Gdzie zysk jest największy
Największą wartość przynosi nie zastąpienie jednej czynności montażowej, ale usunięcie całej pętli obsługi części. W produkcji uchwytów i oprzyrządowania śruby uwięzione pozwalają dostarczać narzędzia gotowe do instalacji. W robotyce można budować obudowy i moduły z osadzonymi punktami mocowania dla czujników, napędów lub paneli. W laboratoriach badawczych szybsza iteracja pozwala testować warianty mechaniczne bez organizowania osobnego stanowiska montażowego.
Wartość rośnie wraz ze złożonością zespołu. Jeżeli wydruk wymaga jednej śruby dostępnej z zewnątrz, ręczne wkręcenie może pozostać rozsądne. Jeżeli wymaga wielu elementów złącznych, trudno dostępnych nakrętek, ruchomych połączeń i powtarzalnej konfiguracji, ręczny montaż staje się wąskim gardłem. Wtedy integracja komponentów podczas budowy zmienia ekonomię procesu.
Nie chodzi przy tym o eliminowanie każdego działania człowieka za wszelką cenę. Część aplikacji nadal wymaga końcowego testu, dokręcenia do zadanego momentu albo montażu elektroniki. Celem jest automatyzacja tych operacji, które są przewidywalne, powtarzalne i nie zwiększają wartości produktu, gdy wykonuje je operator.
Od drukowanego detalu do funkcjonalnego systemu
Integracja śrub w wydrukach 3D wymusza inne pytanie projektowe. Zamiast pytać, czy dana część da się wydrukować, warto zapytać, czy po zdjęciu ze stołu może wykonać swoją funkcję. To kryterium prowadzi do lepszych decyzji dotyczących geometrii, materiałów, tolerancji i sekwencji produkcji.
Dla zespołów sprzętowych oznacza to krótszą pętlę między projektem a testem. Dla produkcji oznacza mniej przekazywania części między stanowiskami. A dla konstruktorów jest to okazja, by przestać traktować śruby jako problem montażowy i zacząć projektować je jako dane wejściowe procesu wytwarzania. Właśnie od takiego podejścia zaczyna się drukarka, która buduje maszyny, a nie tylko plastikowe części.


