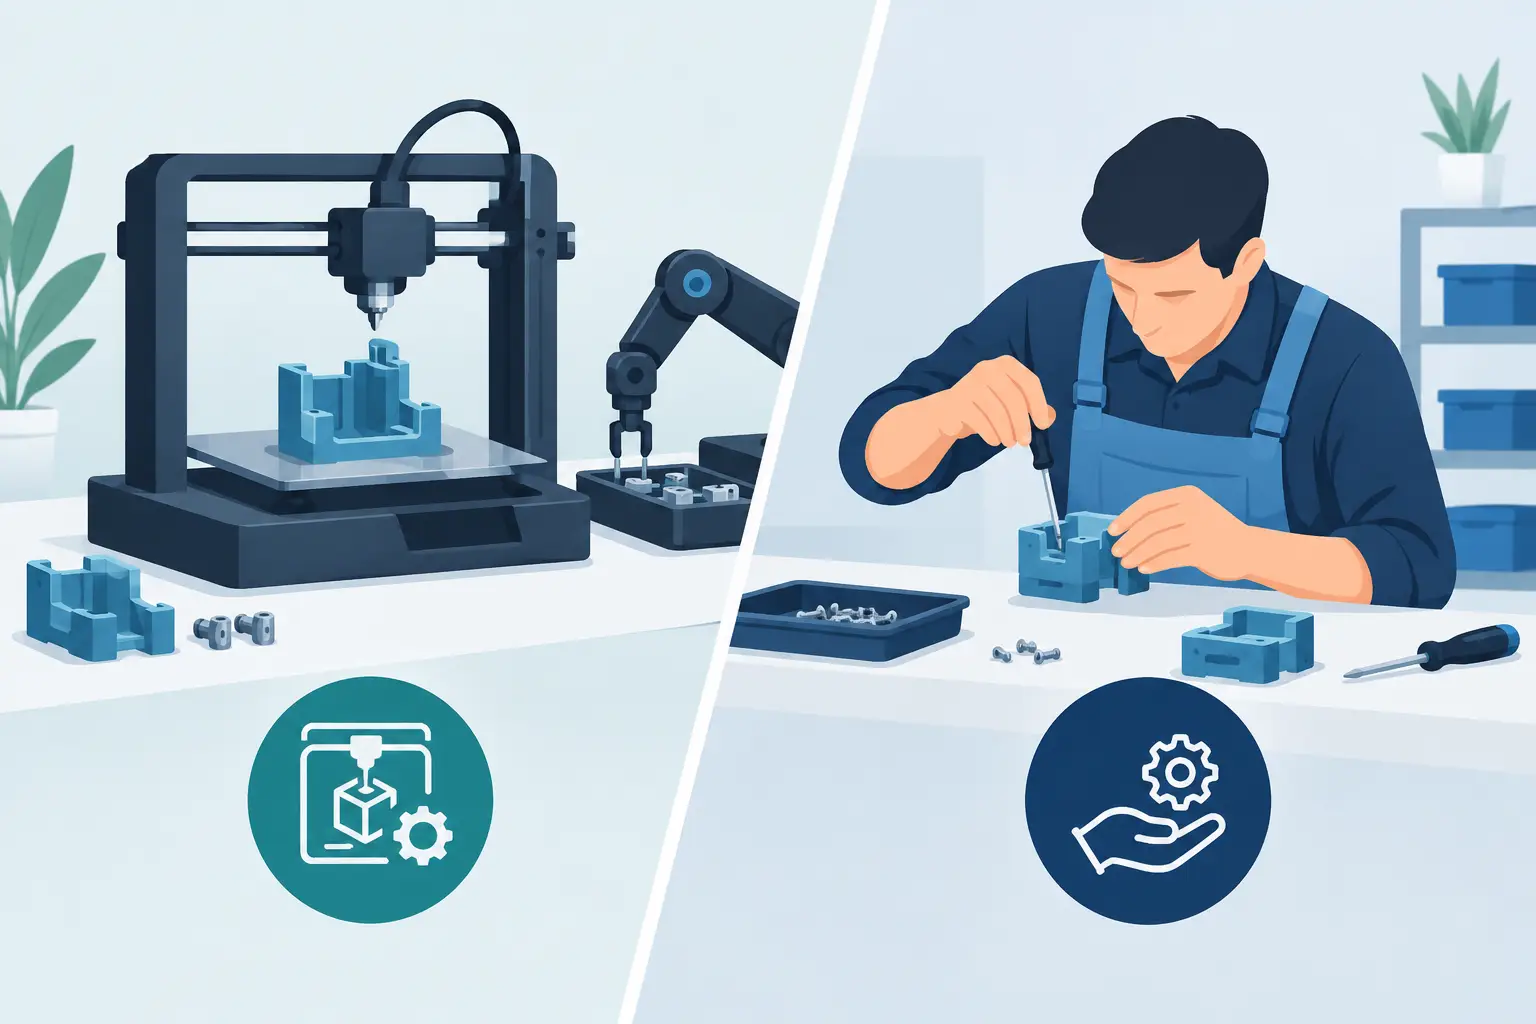
Prototyp z drukarki 3D często wygląda na gotowy dopiero do chwili, gdy trafia na stół montażowy. Wtedy zaczyna się instalowanie łożysk, magnesów, śrub, osi, sprężyn i elementów elektronicznych. Drukowanie hybrydowe vs montaż ręczny to więc nie spór o sam sposób wykonania części. To decyzja, czy drukarka ma dostarczyć komponent, czy ma wykonać znaczną część pracy prowadzącej do powstania funkcjonalnej maszyny.
Dla zespołów budujących robotykę, mechanizmy testowe, urządzenia laboratoryjne czy nowe produkty sprzętowe różnica jest operacyjna. Montaż ręczny dodaje kolejne przekazanie, kolejną czynność wymagającą człowieka i kolejne miejsce, w którym projekt może stracić powtarzalność. Drukowanie hybrydowe zmienia przebieg procesu: wybrane elementy mechaniczne są umieszczane w trakcie budowy, a kolejne warstwy materiału tworzą wokół nich obudowę, mocowanie lub strukturę nośną.
Drukowanie hybrydowe vs montaż ręczny: różnica w przepływie pracy
W klasycznym modelu drukarka buduje geometrię, po czym operator usuwa część z platformy, oczyszcza ją i instaluje podzespoły. Często dochodzi jeszcze dopasowanie otworów, wkręcanie łączników, klejenie, ustawianie osiowości i kontrola ruchu. Każdy etap może być prosty osobno, ale ich suma wydłuża drogę od pliku CAD do działającego urządzenia.
W druku hybrydowym proces zostaje zaprojektowany inaczej. Druk jest celowo zatrzymywany na określonej warstwie, system wprowadza komponent – na przykład łożysko, gwintowaną wkładkę, wałek, magnes lub sprężynę – a następnie budowa jest kontynuowana. Element nie jest tylko przykręcony do wydrukowanej części. Może zostać zamknięty, ustalony pozycją geometryczną i funkcjonalnie zintegrowany z konstrukcją.
To zasadnicza zmiana definicji wyniku. Zamiast produkować zbiór plastikowych części gotowych do montażu, system może budować zintegrowany podzespół. Właśnie na tym założeniu pracuje AssemblePrint: przekształca standardową drukarkę 3D w zautomatyzowany system wytwarzania, który osadza komponenty podczas druku.
Nie oznacza to, że każda śruba i każdy przewód powinny zostać wprowadzone automatycznie. Największa wartość pojawia się tam, gdzie część musi zachować precyzyjną relację z komponentem albo gdzie późniejszy dostęp jest trudny, kosztowny lub podatny na błąd.
Gdzie montaż ręczny traci czas i powtarzalność
Montaż ręczny jest elastyczny, zwłaszcza w pierwszych dniach projektu. Inżynier może natychmiast zmienić kolejność operacji, użyć alternatywnego łożyska albo skorygować niedopasowany element pilnikiem. Ta elastyczność ma jednak cenę, która rośnie wraz z liczbą iteracji i egzemplarzy.
Pierwszym problemem jest czas dotyku. Jeśli druk trwa sześć godzin, a złożenie mechanizmu kolejne czterdzieści minut, to te czterdzieści minut nie znika dlatego, że wydruk był szybki. Przy serii dziesięciu lub pięćdziesięciu egzemplarzy praca operatora staje się realnym ograniczeniem przepustowości, szczególnie gdy montaż wymaga doświadczonego technika.
Drugim problemem jest zmienność. Moment dokręcania, pozycja magnesu, głębokość osadzenia wkładki czy ułożenie sprężyny mogą różnić się między egzemplarzami. Nawet dobrze opisana instrukcja nie eliminuje różnic wynikających z ręcznej manipulacji. W projektach z ruchem obrotowym, zatrzaskiem, przekładnią lub ukrytym mechanizmem małe odchylenie może decydować o tym, czy produkt działa płynnie.
Trzecim problemem jest projektowanie pod montaż. Gdy element ma być zainstalowany po druku, konstrukcja potrzebuje dostępu dla dłoni i narzędzia, często też dodatkowych śrub, pokryw lub zatrzasków. Hybrydowa integracja pozwala część tych wymagań usunąć. Projektant może wykorzystać geometrię wytwarzaną warstwa po warstwie do ustalenia komponentu dokładnie w miejscu, w którym ma pracować.
Kiedy druk hybrydowy daje przewagę
Najlepsze zastosowania nie wynikają z samej chęci automatyzacji. Wynikają z analizy funkcji mechanicznej. Jeśli komponent ma zostać trwale osadzony, wymaga powtarzalnego położenia i może być podany do procesu w przewidywalnej orientacji, integracja w trakcie druku jest mocnym kandydatem.
Dobrym przykładem są łożyska zamykane w obudowie. Ręczny montaż wymaga zwykle osobnego gniazda, dostępu do wciśnięcia elementu i kontroli współosiowości. W procesie hybrydowym drukarka może zbudować dolną część gniazda, umieścić łożysko, a następnie zamknąć je kolejnymi warstwami. Efektem jest gotowy punkt obrotu bez późniejszego wciskania i bez oddzielnej operacji mocującej.
Podobnie działają magnesy osadzane w uchwytach, elementy gwintowane, wałki, sprężyny i proste mechanizmy zatrzaskowe. W urządzeniach edukacyjnych, oprzyrządowaniu produkcyjnym i prototypach robotycznych wartość polega nie tylko na skróceniu montażu. Zespół może testować działanie mechanizmu bez czekania, aż ktoś połączy wydrukowane części w osobnym kroku.
Istotna jest też geometria. Części z kanałami wewnętrznymi, zamkniętymi komorami lub komponentami umieszczonymi w trudno dostępnych miejscach bywają niepraktyczne w montażu końcowym. Druk hybrydowy daje konstruktorowi możliwość projektowania funkcji, których tradycyjna sekwencja „wydrukuj, wyjmij, złóż” nie obsługuje efektywnie.
Automatyzacja wymaga projektowania procesu
Przeniesienie montażu do drukarki nie jest magicznym dodatkiem do istniejącego modelu CAD. To zmiana reguł projektowych. Komponent musi mieć zdefiniowaną pozycję, tolerancję, orientację oraz sposób zabezpieczenia przed przesunięciem, gdy głowica wróci do pracy. Należy również uwzględnić temperaturę procesu, skurcz materiału i ryzyko kolizji.
Warto zacząć od prostego pytania: czy wstawiany element ma być tylko zamknięty w obudowie, czy musi zachować ruch? Dla części ruchomych konieczny jest kontrolowany luz i przestrzeń na pracę mechanizmu. Dla wkładki gwintowanej kluczowe są wytrzymałość otaczającego materiału oraz kierunek obciążeń. Dla magnesu znaczenie mają orientacja biegunów i odporność na temperaturę.
Równie ważna jest logistyka komponentów. Automatyczny proces będzie tak niezawodny, jak jego zdolność do prawidłowego podania każdego elementu. Produkcja zyskuje wtedy, gdy używane komponenty są powtarzalne, łatwe do chwytania i dostępne w stabilnym łańcuchu dostaw. Unikalny element o nieregularnym kształcie może nadal wymagać ręcznego etapu albo specjalnego oprzyrządowania.
Koszt należy liczyć szerzej niż czas druku
Porównując oba podejścia, zespoły często patrzą wyłącznie na koszt jednej części wydrukowanej z tworzywa. To za mało. Rzeczywisty koszt obejmuje czas operatora, przygotowanie stanowiska, kontrolę jakości, poprawki, ryzyko błędów montażowych oraz liczbę operacji między drukiem a testem funkcjonalnym.
Montaż ręczny pozostaje racjonalny przy pojedynczym, bardzo eksperymentalnym prototypie. Jeżeli geometria zmienia się codziennie, komponenty są dobierane doraźnie, a mechanizm wymaga strojenia, ręczne składanie może być szybsze od przygotowania zautomatyzowanego przepływu. Nie każda czynność powinna zostać zautomatyzowana tylko dlatego, że jest możliwa do automatyzacji.
Bilans zmienia się, gdy projekt przechodzi od eksperymentu do powtarzalnej walidacji, małej serii lub produkcji oprzyrządowania. Wtedy koszt stworzenia procesu hybrydowego rozkłada się na kolejne egzemplarze, a zespół odzyskuje czas na rozwój produktu zamiast wykonywać te same operacje montażowe.
Wybór zależy od funkcji, nie od etykiety technologii
Drukowanie hybrydowe nie zastępuje każdego stanowiska montażowego. Zastępuje przede wszystkim te kroki, które są przewidywalne, często powtarzane i krytyczne dla działania produktu. Ręczny montaż nadal ma miejsce przy elementach wymagających regulacji, testów elektrycznych, elastycznego prowadzenia przewodów czy końcowej kontroli wizualnej.
Najlepszy model jest często mieszany. Drukarka automatycznie integruje elementy, które definiują mechanikę urządzenia, a człowiek realizuje krótkie operacje końcowe o wysokiej zmienności. Taki podział nie automatyzuje procesu dla samej automatyzacji. Usuwa z niego pracę, która nie powinna być wąskim gardłem.
Przy następnym projekcie nie pytaj tylko, ile części trzeba wydrukować. Zapytaj, ile decyzji, ruchów dłoni i punktów kontroli dzieli plik CAD od działającej maszyny. To właśnie tam zaczyna się realna przewaga produkcji hybrydowej.


